

En Andy Marine, creemos que el conocimiento práctico de fabricación es uno de los activos más valiosos que se construyen con el tiempo.
Dentro de nuestro taller, hay ingenieros, especialistas en producción y técnicos experimentados que han pasado años trabajando con herrajes marinos de acero inoxidable, desde la selección de materiales y los procesos de fundición hasta el acabado y el control de calidad.
Muchos de estos conocimientos se aprenden a través de la experiencia de producción diaria: comprender por qué falla un componente, cómo se comportan los diferentes materiales en entornos marinos y qué detalles realmente importan al desarrollar hardware confiable.
Sin embargo, este conocimiento práctico a menudo se comparte sólo dentro del taller y rara vez llega a los clientes que toman decisiones de abastecimiento e ingeniería.
CHARLAS DE INGENIERO es nuestro esfuerzo por organizar estas conversaciones y compartir la experiencia de fabricación detrás del hardware marino.
A lo largo de esta serie, analizamos materiales, procesos de producción, consideraciones de diseño y lecciones del mundo real desde la perspectiva de un fabricante de hardware marino.
El episodio 22 de ENGINEER TALKS de hoy es presentado por el ingeniero Zhang, escrito por mí, el editor.
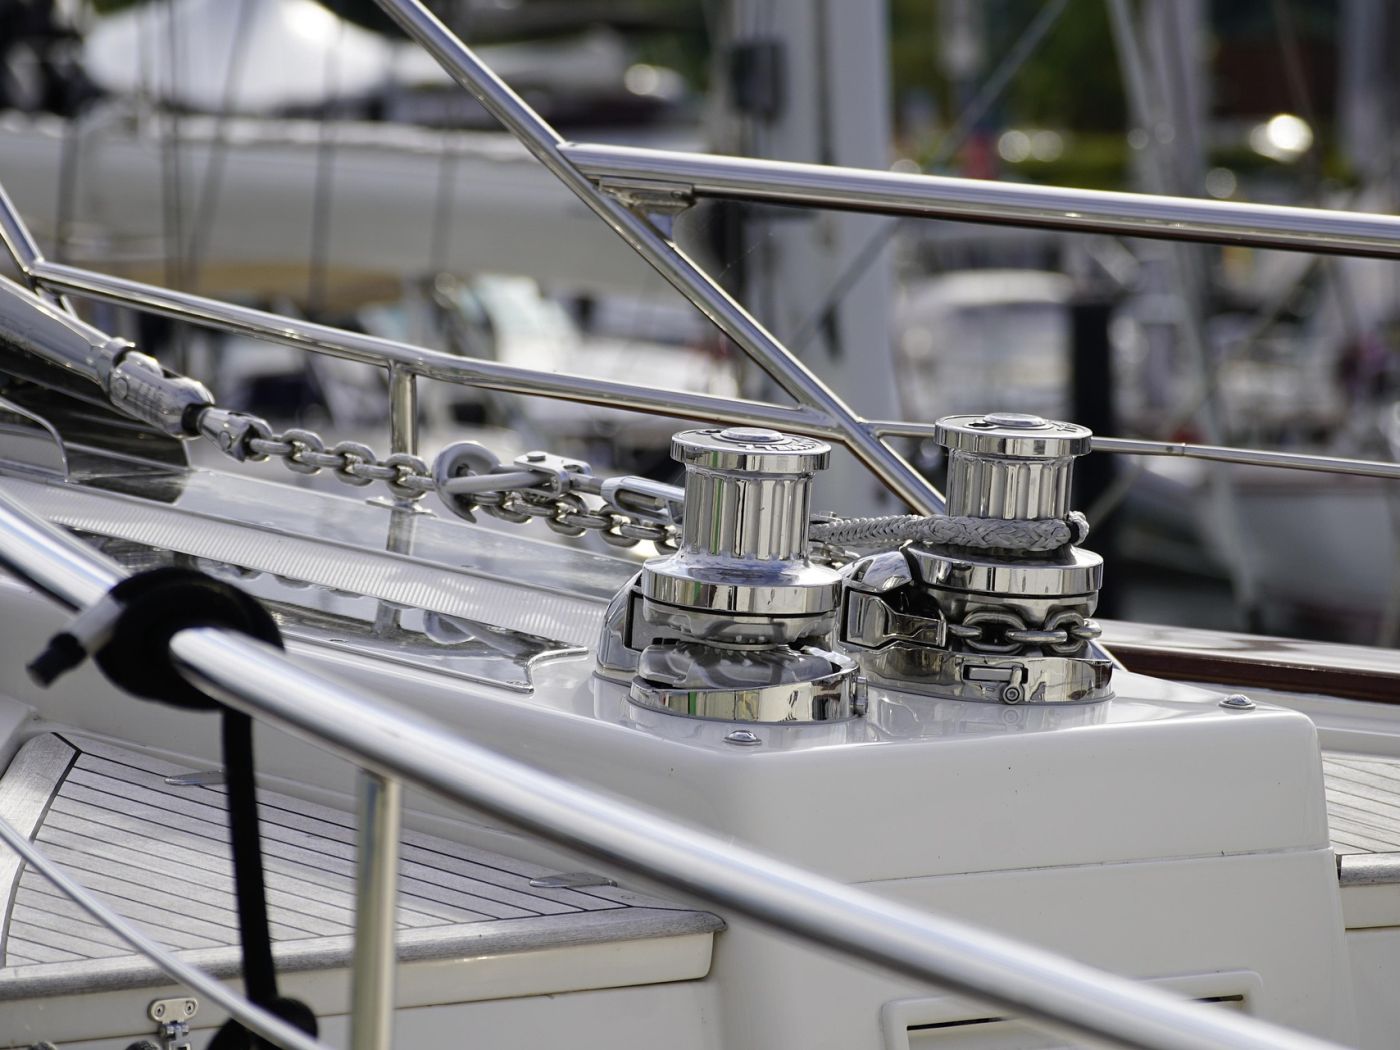
1. Dos bobinas de cadena, un sello: por qué "10 mm" aún no es la respuesta
Dos bobinas de cadena de ancla de eslabón corto pueden llevar el mismo sello de 10 mm y aun así comportarse de manera diferente en el mismo molinete. Una longitud cae en el bolsillo gitano y se paga suavemente; el otro se asienta un poco alto en las puntas de los dientes y, bajo carga, comienza a saltar: un eslabón sube, el siguiente aterriza con fuerza y la cadena trepa por la rueda dentada en lugar de asentarse en ella.
El sello de diámetro no está mal. Una cadena de 10 mm tiene un diámetro de barra nominal de unos 10 mm. Lo que el sello no dice es la longitud de cada eslabón o el ancho de la abertura en su interior, y esas son las dimensiones que realmente agarra la rueda dentada del molinete. Dos cadenas pueden compartir un diámetro nominal y aun así diferir lo suficiente, eslabón por eslabón, como para que una se ajuste a un corte de bolsillo para una calibración diferente y la otra no.
Para cualquiera que reemplace una montura o especifique una nueva, eso convierte una medición simple en una breve secuencia de preguntas: con qué calibración está hecha la cadena, qué mide el eslabón terminado y para qué se cortó el gitano del molinete. Este artículo analiza esos tres en orden.
2. Qué mide realmente cada dimensión de enlace
Antes de que cualquier gráfico sea útil, es útil fijar lo que significa cada dimensión, porque el mismo vínculo se describe con diferentes símbolos en diferentes documentos.
- Diámetro de la barra (alambre) — d.El espesor del acero que forma el eslabón. Este es el "tamaño nominal" impreso en la etiqueta: 6 mm, 8 mm, 10 mm.
- Tono - pág.La longitud interior de un solo eslabón, medida entre las caras internas en los extremos del eslabón. Algunos documentos lo llaman longitud interna.
- Ancho interno.La abertura clara entre los dos lados de un vínculo.
- Ancho exterior.El ancho exterior de un eslabón, medido de borde exterior a borde exterior.
Aquí importa tanto la distinción como las definiciones: una marca nominal, una dimensión medida y una dimensión límite son tres cosas diferentes. El tamaño nominal es una etiqueta. La dimensión medida es lo que lee un calibrador en un trozo específico de cadena. La dimensión límite (un mínimo o un máximo especificado) es lo que permite una norma y es con la que se debe comparar al decidir si una cadena se asentará.
Los dos estándares métricos utilizados en este artículo etiquetan la misma geometría de manera diferente. DIN 766 utiliza d para el diámetro de la barra, t para la longitud interna (paso), b1 para el ancho interno y b2 para el ancho externo. ISO 4565 utiliza dn para el diámetro nominal, p1 para el paso, w1 para el ancho interno y w para el ancho externo, indicando w1 como mínimo y w como máximo.
d (DIN 766) | dn (ISO 4565)
espesor del acero redondo: la cadena de "10 mm" es alambre de 10 mm
t (DIN 766) | p1 (ISO 4565)
longitud clara dentro de un enlace
b1 (DIN 766) | w1 min (ISO 4565)
apertura clara dentro del enlace
b2 (DIN 766) | w máx. (ISO 4565)
borde exterior a borde exterior
| Dimensión | que mide | DIN 766 | ISO 4565 |
|---|---|---|---|
| Diámetro de la barra (alambre) | Grosor del acero redondo del que se dobla el eslabón: el tamaño nominal en la etiqueta, por ejemplo 10 mm | d | dn |
| Longitud interna (paso) | Distancia libre dentro del eslabón, desde el borde interior de un extremo hasta el borde interior del otro | t | p1 |
| Ancho interno | Ancho libre de la abertura dentro del eslabón. | b1 | w1 (indicado como mínimo) |
| Ancho exterior | Ancho exterior a través del enlace, de borde exterior a borde exterior | b2 | w (indicado como máximo) |
3. Dos calibraciones métricas: DIN 766 e ISO 4565
La cadena de ancla de eslabón corto para embarcaciones pequeñas está calibrada según dos familias métricas separadas y la diferencia entre ellas no es cosmética.
La norma ISO 4565:1986 se aplica a cadenas de ancla de diámetro nominal de 6 mm a 12 mm para embarcaciones pequeñas, controladas por el molinete de la embarcación; la norma establece que no se aplica a las cadenas utilizadas para elevación. Sus dimensiones siguen una base sencilla: el paso p1 es tres veces el diámetro nominal dn; la anchura interna mínima w1 es 1,35 veces dn; y el ancho externo máximo w es 3,6 veces dn. Esas relaciones producen las filas ISO en el cuadro siguiente.
DIN 766 es un estándar métrico independiente para cadenas de eslabones cortos que tabula un conjunto más amplio de tamaños nominales. No es una traducción de ISO 4565 y los dos no son intercambiables. Un tramo de cadena se fabrica, marca y suministra a una familia de calibración, no a ambas a la vez.
En ninguna parte esto es más claro que en 10 mm, el único tamaño común en el que las dos familias se separan en el paso: DIN 766 especifica 28 mm e ISO 4565 especifica 30 mm para el mismo diámetro nominal de barra. A 8 mm el paso coincide en ambos a 24 mm, pero el ancho exterior máximo permitido sigue siendo diferente: 27,2 mm según DIN 766 frente a 28,8 mm según ISO 4565. Las dos calibraciones se distinguen por el conjunto completo de dimensiones de los eslabones, no por un único tamaño o un único número.
4. Tabla de tallas de cadenas de ancla (referencia de identificación)
La siguiente tabla enumera la geometría del enlace publicada por cada estándar, en los tamaños nominales donde esos valores están disponibles. Se incluye para que el comprador pueda identificar cuál es probable que sea una cadena, no para aprobar un ajuste gitano.
| Serie de especificaciones | Diámetro nominal de la cadena. re (mm) | Paso / longitud interior (mm) | Ancho interior (mm), ISO w1 min / DIN b1 | Ancho exterior (mm), máx — ISO w máx / DIN b2 máx |
|---|---|---|---|---|
| ISO 4565 | 6 | 18 | 8.1 | 21.6 |
| ISO 4565 | 8 | 24 | 10.8 | 28.8 |
| ISO 4565 | 10 | 30 | 13.5 | 36 |
| ISO 4565 | 12 | 36 | 16.2 | 43.2 |
| DIN 766 | 6 | 18.5 | 7.2 | 20.4 |
| DIN 766 | 7 | 22 | 8.4 | 23.8 |
| DIN 766 | 8 | 24 | 9.6 | 27.2 |
| DIN 766 | 10 | 28 | 12 | 36 |
| DIN 766 | 11 | 31 | 13.2 | 40 |
| DIN 766 | 13 | 36 | 15.6 | 47 |
| DIN 766 | 14 | 41 | 16.8 | 50 |
| DIN 766 | 16 | 45 | 19.2 | 58 |
Propósito y fuente del gráfico.Esta tabla es una referencia de identificación, no una aprobación de compatibilidad gitana. Los valores ISO 4565 se toman de la tabla de dimensiones de la propia norma; Los valores DIN 766 se transcriben de la tabla de la norma a través de una referencia de la industria y se cotejan con los datos técnicos del fabricante de la cadena. No se incluye ninguna aproximación específica del fabricante y no se llena ninguna celda mediante extrapolación de un tamaño vecino. Las cifras son los límites propios de las normas: ancho interno ISO como mínimo, ancho externo ISO como máximo y ancho externo DIN 766 b2 como máximo, con el ancho interno DIN 766 b1 tabulado como ancho interno.
Las dos filas de 10 mm son el par que más frecuentemente se confunde en el campo. Su paso difiere en 2 mm por eslabón, y a lo largo de la cadena esa diferencia se acumula, razón por la cual una calibración no coincidente tiende a aparecer como un salto en lugar de una cadena obviamente incorrecta. Medir varios eslabones en serie, en lugar de un solo eslabón, es la forma práctica de ver a qué calibración está hecha una cadena.
5. Por qué es el gitano, no la discográfica, el que decide encajar
Un molinete gitano (el plato) no es una rueda dentada de uso general. Su bolsillo está mecanizado para aceptar un eslabón específico: un diámetro de barra particular, un paso particular y un ancho particular. Los tres se cortan en el mismo bolsillo, por lo que una cadena debe satisfacer los tres a la vez, no sólo el diámetro nominal.
El mecanismo es más fácil de ver en tono. A medida que la cadena avanza, cada eslabón debe caer en un bolsillo y quedar plano contra su asiento mientras el siguiente eslabón es recogido por el diente. Si el paso es demasiado largo para la cavidad, el eslabón aterriza en la punta del diente en lugar del asiento. Bajo tensión, la cadena sube, el siguiente eslabón también se suelta y el recorrido se convierte en una serie de saltos: la cadena trepa por la rueda dentada en lugar de agarrarla. Si el paso es demasiado corto, los eslabones se agolpan en el bolsillo y la cadena se traba. Las fallas de ancho se comportan de la misma manera en el otro eje: un eslabón demasiado ancho une las paredes de la cavidad y no puede asentarse, mientras que un eslabón demasiado estrecho se mueve flojo y puede torcerse en lugar de seguirse.
Por eso también una prueba en banco demuestra muy poco. Dejar caer algunos eslabones en una gitana con la mano o girar el plato lentamente sin carga puede parecer convincente en una cadena que se comportará mal una vez que se apliquen tensión y movimiento. El bolsillo sólo tiene que aceptar cada enlace, en una ejecución completa, bajo la carga de recuperación. El fabricante del molinete incorpora un margen de trabajo en el bolsillo, pero el tamaño de ese margen varía según el modelo y no se aplica una cifra de tolerancia única a cada gitano.
La conclusión práctica es que la propia marca del gitano es el principal identificador. El estampado en el plato, leído junto con el manual del molinete, indica el estándar y el tamaño para el que se cortó el bolsillo. La cadena no debe funcionar con una barboten mecanizada para un estándar diferente, incluso cuando el tamaño nominal parezca el mismo.
6. Una orden de verificación de adquisiciones
Para una unidad de reemplazo o una nueva construcción, las comprobaciones se ejecutan en este orden, desde la parte fija del sistema hasta la parte variable:
- Lee primero al gitano.Identificar el modelo de molinete y plato, y leer el estampado de la gitana junto con el manual del molinete. La marca indica el tamaño estándar y nominal para el que se cortó el bolsillo; es la referencia fija para todo lo que sigue.
- Coincida con el estándar y marcado declarado de la cadena.Confirma a qué familia de calibración está hecha la cadena y cómo la marca el fabricante, y comprueba que corresponde a la gitana.
- Verifique las dimensiones terminadas con una muestra.Coloque al menos diez eslabones planos, ajústelos y mida desde el borde exterior hasta el borde exterior en una sección limpia y sin usar; un solo enlace no es práctico para medir con precisión. Compare el resultado con las dimensiones declaradas por el fabricante para esa calibración. Una cadena desgastada medirá más de lo que fue fabricada, por lo que una cadena usada no debe ser la única base para dimensionar una nueva.
- Obtenga la especificación exacta por escrito y ejecute la verificación de ajuste especificada.Confirme las especificaciones de suministro con el fabricante de la cadena y el fabricante del molinete, y realice la verificación de ajuste que especifica el fabricante del molinete antes de comprometer una longitud total a la embarcación.
Los pasos uno y dos establecen qué cadena es candidata. Los pasos tres y cuatro confirman que la cadena realmente entregó coincidencias, y son los pasos que con mayor frecuencia se omiten cuando se solicita un reemplazo solo por un diámetro.
7. Qué enviarnos
La confirmación de ajuste es un ejercicio de documentación antes de realizar una compra. Para confirmar las especificaciones exactas de suministro de una cadena en un molinete determinado, envíenos:
- el modelo de molinete y gitana, o la estampación en el plato;
- la marca de la cadena actualmente en uso (estándar y tamaño);
- la especificación de la cadena requerida: familia de calibración, tamaño nominal y longitud requerida;
- cualquier dibujo relevante o página del manual del molinete.
Trabajaremos a partir de ellos para confirmar las especificaciones de lo que podemos suministrar. No certificamos una combinación de gitano y cadena desde una sola dimensión, y no podemos prometer que una cadena y un gitano arbitrarios serán compatibles; eso depende de la calibración y la tolerancia de fabricación del gitano, ambas controladas por el fabricante del molinete.
Nuestro hardware de anclaje actual se enumera encadena de ancla. Cuando una entrada de cadena DIN 766 de acero inoxidable es relevante, se enumera aquí:cadena de ancla de acero inoxidable DIN 766. Esa lista de productos es sólo un punto de entrada; No es por sí solo evidencia de que un lote determinado cumple con algún estándar en particular, y la confirmación dimensional aún proviene de la documentación del fabricante.


